La stabilisation est un procédé thermique qui inactive les enzymes dégradant naturellement les ingrédients secs après la récolte, la mouture ou le décorticage. Laissées actives, des enzymes comme la lipase et la lipoxygénase dégradent les matières grasses, génèrent des faux-goûts et réduisent la durée de conservation. En chauffant le produit sous humidité contrôlée pendant une durée précise, la stabilisation stoppe cette activité enzymatique à la source. La technologie de stabilisation en continu de Revtech associe chauffage électrique et injection directe de vapeur dans une tour vibrante fermée, pour une inactivation enzymatique homogène, sans gaz, sans flamme nue et sans étape de re-séchage séparée.
La conservation commence ici :
notre procédé de stabilisation expliqué
Pourquoi la stabilisation est essentielle pour la conservation et la qualité
De nombreux grains, sons, graines et légumineuses contiennent des enzymes très actives dans leurs couches externes et leur germe. Tant que le grain est intact, ces enzymes restent séparées de leurs substrats. Dès que le produit est moulu, découpé ou décortiqué, elles entrent en contact avec les matières grasses et les protéines et commencent à les dégrader.
Les conséquences sont bien connues des transformateurs : rancissement hydrolytique dû à la formation d’acides gras libres (AGL), notes d’oxydation, amertume, perte de performance en panification ou en liaison, et une durée de conservation qui peut tomber à quelques jours pour les produits les plus sensibles. L’inactivation enzymatique est le seul moyen de stopper durablement ces réactions, et elle doit intervenir le plus tôt possible dans le procédé.
Comment fonctionne l’inactivation enzymatique
Les enzymes sont des protéines. La chaleur, et plus encore la chaleur humide, les dénature de façon irréversible. Cette inactivation enzymatique par la chaleur, aussi appelée inhibition enzymatique ou désactivation enzymatique, est la méthode de référence pour stabiliser les ingrédients secs. La vapeur est bien plus efficace que l’air chaud sec : elle transfère rapidement l’énergie à la surface du produit et apporte l’humidité nécessaire à la dénaturation, ce qui permet des temps de séjour plus courts et un impact thermique réduit sur le produit.
Chaque enzyme a sa propre résistance à la chaleur. La peroxydase fait partie des enzymes les plus thermorésistantes présentes dans les céréales et les oléagineux. C’est pourquoi son activité résiduelle sert de marqueur de référence pour confirmer que des enzymes moins résistantes, comme la lipase, ont été totalement inactivées.
Le stabilisateur continu Revtech
L’équipement de stabilisation Revtech est un système vibrant continu conçu pour une désactivation enzymatique précise et reproductible des ingrédients secs. Le produit est introduit dans une tour vibrante, où il est d’abord préchauffé au contact direct d’une spirale chauffée électriquement. De la vapeur saturée (environ 1 bar / 100 °C) est ensuite injectée directement sur le produit, sous atmosphère fermée et contrôlée.
Quatre paramètres clés sont contrôlés en continu et entièrement ajustables pour chaque produit :
- Débit : de 100 kg/h à 6 t/h par ligne, avec des lignes en parallèle pour les capacités supérieures
- Température : généralement entre 100 °C et 120 °C pour l’inactivation enzymatique, avec une technologie capable d’atteindre 300 °C lorsque la recette l’exige
- Temps de séjour : contrôlé avec précision, sans zone morte
- Injection de vapeur : quantité et conditions ajustées à chaque produit et à l’enzyme ciblée
Chaque paramétrage peut être enregistré sous forme de recette, pour un niveau d’inactivation enzymatique identique d’un jour de production à l’autre.
Exemples d’applications concrètes du procédé de stabilisation développé par Revtech
Le stabilisateur continu Revtech traite une large gamme d’ingrédients secs [lien vers la version FR de la page Food], des grains entiers et flocons jusqu’aux sons et farines. Les applications se décrivent au mieux par l’enzyme à inactiver.

Désactivation de la lipase : son de riz, avoine, céréales complètes et oléagineux
La lipase est responsable du rancissement hydrolytique : elle scinde les matières grasses en acides gras libres, qui provoquent des faux-goûts amers et savonneux et une perte de qualité rapide. Le son de riz est le marché historique de la stabilisation : une fois séparé du grain, sa lipase entre immédiatement en action, et un son non stabilisé devient vite impropre à l’alimentation ou à la production d’huile alimentaire.
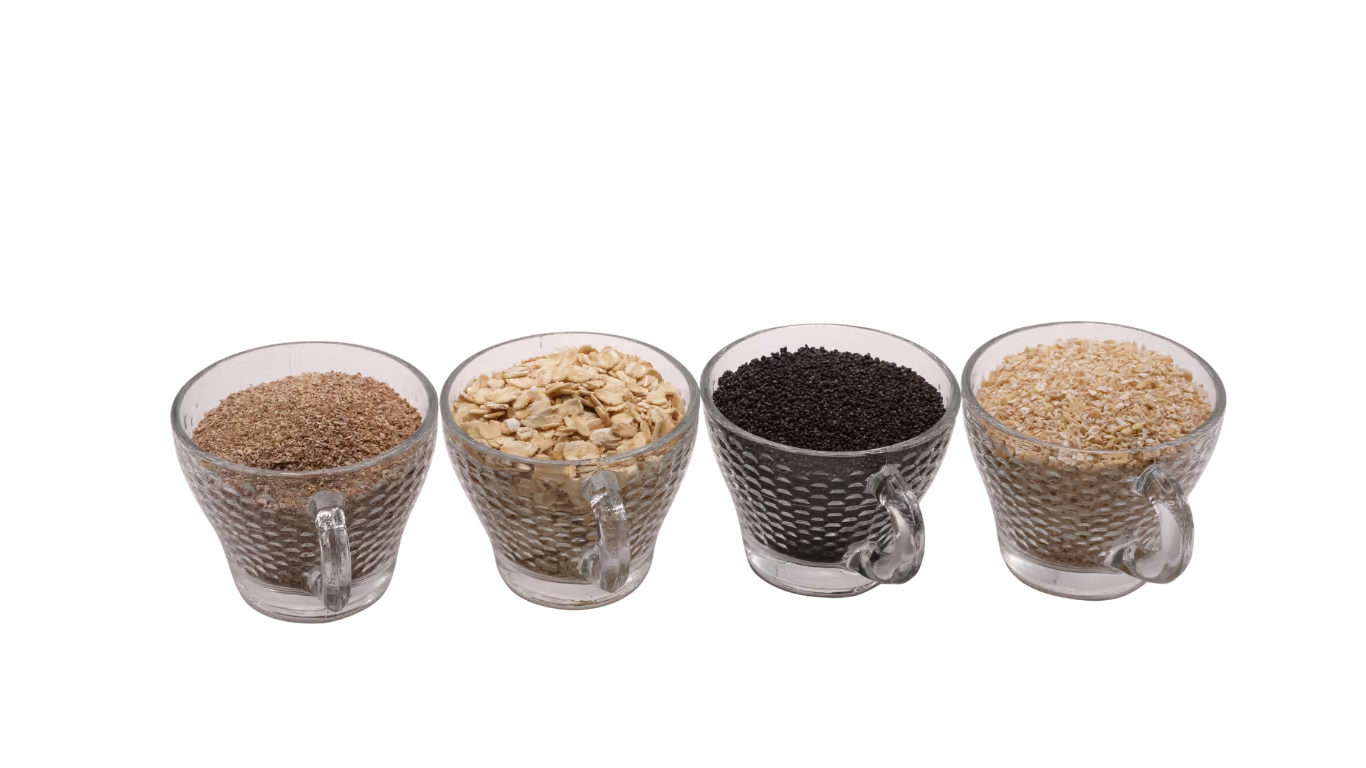
L’avoine est l’autre application de référence. Le procédé de stabilisation de l’avoine Revtech augmente température et humidité en un seul passage continu, pour alimenter directement la floconneuse, tout en assurant une réduction microbienne validée de 5 log. La même approche s’applique aux germes de maïs et de blé, à la semoule de maïs dégermée, au riz complet, aux farines complètes et aux issues de meunerie, ainsi qu’aux pseudo-céréales et céréales secondaires (quinoa, sarrasin, amarante, millet, sorgho), dont les farines sont réputées très instables. Les ingrédients riches en matières grasses, comme la noix de coco râpée, le sésame, le tournesol, le chia, le lin et le chanvre, bénéficient aussi de la désactivation de la lipase pour ralentir le rancissement.
Inactivation de la lipoxygénase : légumineuses et protéines végétales
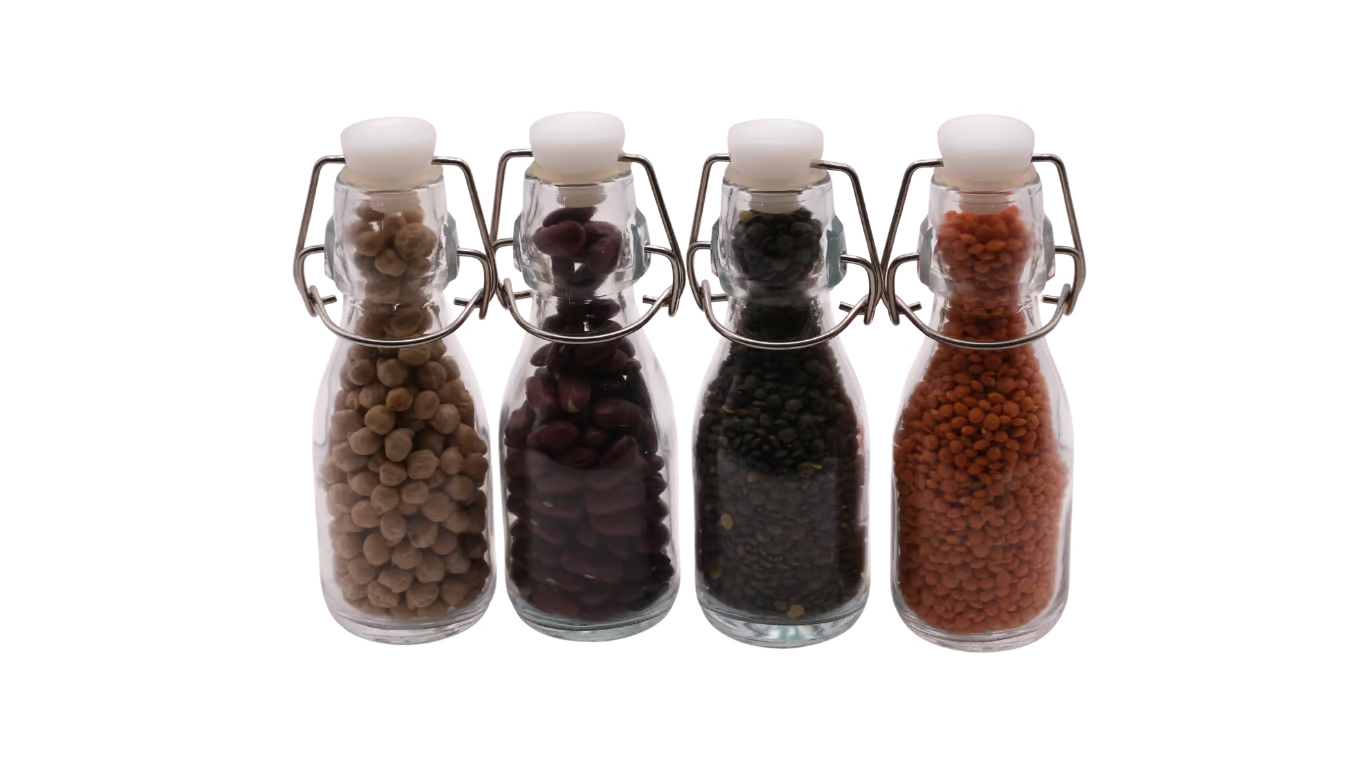
La lipoxygénase (LOX) oxyde les acides gras polyinsaturés et génère les notes « beany » et herbacées qui limitent l’usage des légumineuses dans les produits d’origine végétale. Inactiver la LOX avant ou juste après la mouture empêche la formation de ces faux-goûts. Le procédé de stabilisation Revtech s’applique aux pois et ingrédients à base de protéines de pois, à la féverole, aux lentilles, aux pois chiches, au lupin et à la luzerne, pour répondre aux besoins de désaromatisation du segment en forte croissance des protéines végétales.
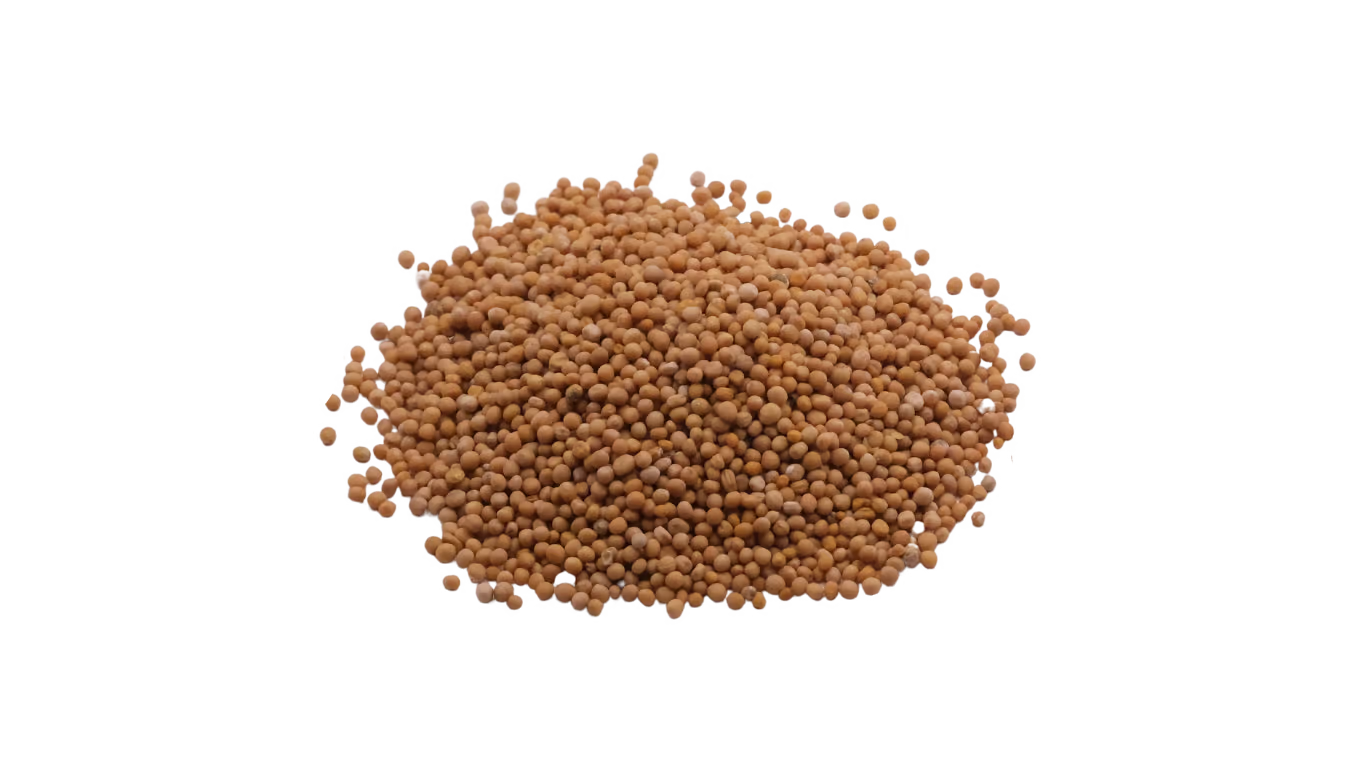
Inactivation de la myrosinase : moutarde et graines de brassicacées
Lorsque la graine de moutarde moulue entre en contact avec l’eau, la myrosinase transforme les glucosinolates en isothiocyanate d’allyle, le composé à l’origine du piquant de la moutarde. Inactiver la myrosinase permet d’obtenir une farine de moutarde désactivée, ingrédient fonctionnel doux largement utilisé comme liant et émulsifiant dans les produits carnés et les sauces. Le même principe s’applique au colza, au raifort, au cresson et à la roquette, lorsque le piquant doit être maîtrisé.
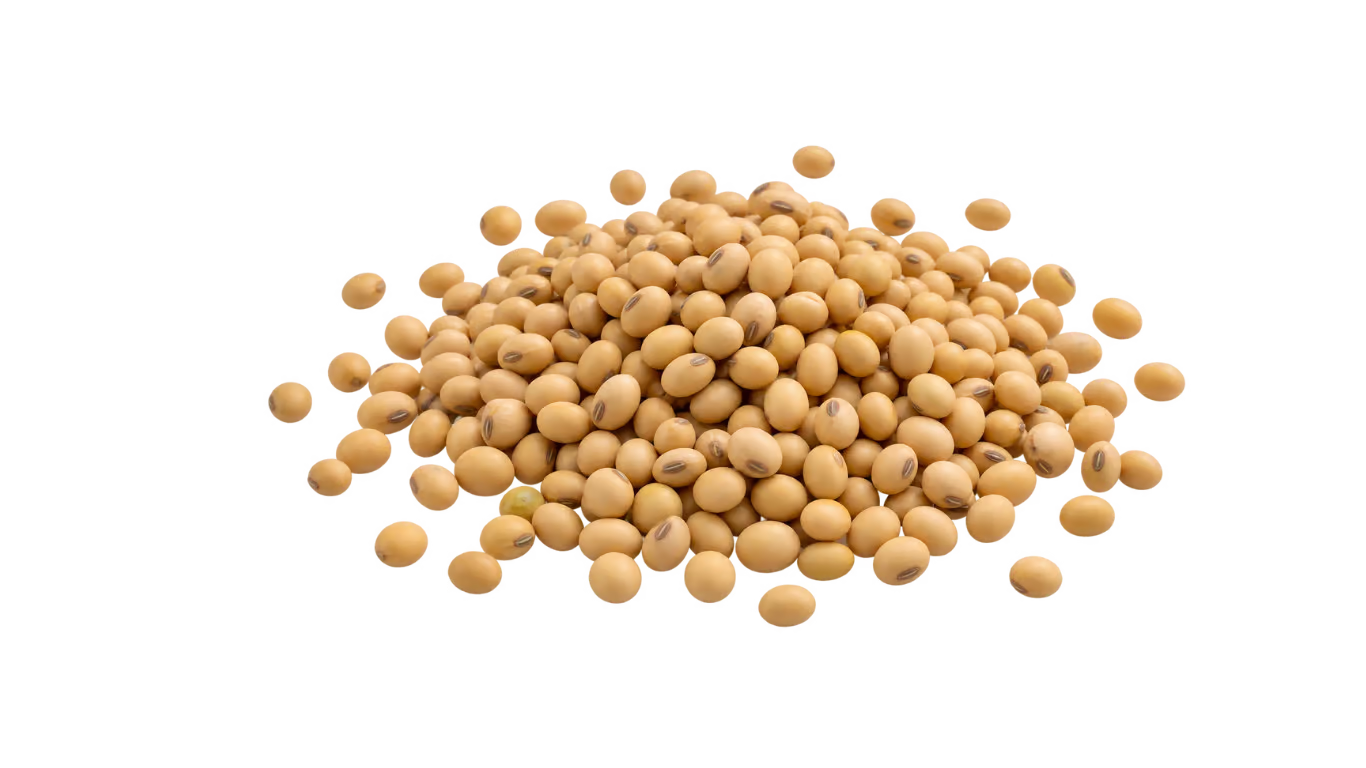
Réduction de l’uréase et des inhibiteurs de trypsine : soja et légumineuses
Le soja cru contient des inhibiteurs de trypsine, protéines antinutritionnelles qui réduisent la digestibilité des protéines, ainsi que de l’uréase. L’activité uréasique, mesurée par l’indice d’uréase, est l’indicateur de référence dans l’industrie pour vérifier que le soja a reçu un traitement thermique suffisant. Le procédé Revtech par chaleur humide agit sur les deux, pour le soja comme pour le lupin et la féverole.
Qu’est-ce qu’un test d’activité peroxydasique résiduelle ?
Mesurer directement l’activité de la lipase est long et complexe. La peroxydase étant plus thermorésistante que la lipase et facile à détecter, un test d’activité peroxydasique résiduelle négatif est la méthode standard pour confirmer l’efficacité de la stabilisation sur des céréales comme l’avoine. Le test repose généralement sur un réactif coloré appliqué sur l’échantillon : si la peroxydase est encore active, l’enzyme réagit et l’échantillon change de couleur en quelques minutes, révélant un produit instable. Un échantillon correctement stabilisé conserve sa couleur d’origine.
Pourquoi choisir Revtech pour vos projets de stabilisation ?
Inactivation enzymatique et réduction des pathogènes en un seul passage : Le même traitement continu à la vapeur qui désactive les enzymes peut aussi assurer une réduction microbienne validée de 5 log, sans étape de pasteurisation séparée.
Traitement homogène : La conception en écoulement piston, sans zone morte, donne à chaque particule le même historique thermique. Aucun produit sous-traité qui laisserait le rancissement reprendre, aucun produit surtraité qui perdrait en goût ou en fonctionnalité.
Pas d’étape de re-séchage séparée : La vapeur est injectée en quantité contrôlée, et le produit sort de la tour prêt pour l’étape suivante, comme le floconnage pour l’avoine.
Manipulation douce : Le mouvement vibratoire fait avancer le produit avec un minimum de contrainte mécanique, en préservant flocons, grains et graines fragiles.
Continu et évolutif : Une ligne couvre de 100 kg/h à 6 t/h, et les capacités supérieures s’obtiennent en ajoutant des lignes en parallèle.
100 % électrique : Pas d’alimentation gaz, pas de flamme nue, pas de gaz de combustion. Une contribution directe à la décarbonation des lignes de transformation des céréales et oléagineux.
Nettoyage facile : Le système s’arrête rapidement pour le nettoyage et redémarre la production tout aussi facilement.
Démarrage rapide : Le système est chaud et prêt à traiter le produit en 10 minutes environ, si la vapeur est disponible sur site. Pas de longue phase de chauffe avant la première tonne de la journée.
Faisons route ensemble
Tout savoir sur le procédé de stabilisation
Quelle est la différence entre stabilisation et pasteurisation ?
La stabilisation cible les enzymes pour stopper la dégradation du produit et prolonger sa durée de conservation. La pasteurisation cible les micro-organismes comme Salmonella et E. coli pour contribuer à la sécurité alimentaire. Les deux reposent sur la chaleur humide, et le procédé Revtech peut les combiner en un seul passage continu.
Comment le stabilisateur continu Revtech se compare-t-il à un étuveur à avoine et à une touraille ?
La transformation traditionnelle de l’avoine repose sur une étape d’étuvage suivie d’une touraille, souvent exploitée en batch ou avec de longs temps de séjour. Revtech remplace cette séquence par une seule tour continue et fermée, qui chauffe et étuve le produit en quelques minutes, avec des paramètres pilotés par recette et une alimentation directe de la floconneuse.
Une chambre d’étuvage suffit-elle à inactiver les enzymes ?
Une chambre d’étuvage apporte humidité et chaleur, mais offre un contrôle limité de la distribution des temps de séjour, ce qui peut laisser une partie du produit sous-traitée. La conception en écoulement piston de Revtech garantit à chaque particule le même traitement, condition essentielle pour réussir de façon constante un test d’activité peroxydasique résiduelle.
Combien de temps après la mouture faut-il stabiliser le son de riz ?
Le plus tôt possible. L’activité de la lipase démarre dès que le son est séparé du grain : la stabilisation s’installe idéalement en ligne, directement après l’étape de mouture.
Revtech a-t-il des systèmes de stabilisation en fonctionnement dans le monde ?
Oui. Des systèmes de stabilisation Revtech fonctionnent chez des producteurs d’avoine de premier plan, chez un leader mondial de l’industrie de la moutarde, chez un acteur majeur de la transformation du soja et chez un grand producteur de farine de riz en Europe. Ces installations font partie des plus de 200 systèmes Revtech mis en service dans le monde depuis 1997. Chaque ligne est conçue en fonction du produit du client, de l’enzyme ciblée et de la capacité de production. Contactez-nous pour échanger sur les références pertinentes pour votre application.
Vous ne trouvez pas votre produit sur cette page ?
Contactez-nous pour échanger sur votre projet.