La extracción del electrolito, también llamada secado, stripping o evaporación, evapora los disolventes volátiles atrapados en las baterías de iones de litio trituradas y los recupera por condensación. El evaporador continuo de Revtech está diseñado para esta única etapa, que empieza por entender qué contiene una batería.
Evaporador continuo para la extracción y revalorización del electrolito de las baterías de iones de litio
Esta solución forma parte de la gama de tratamiento térmico en continuo de Revtech para la industria química.
¿Qué es una batería de iones de litio?
Una batería de iones de litio (LIB) no es un único material, sino un ensamblaje de muchos, compactados juntos dentro de cada celda. Cuando una batería llega al fin de su vida útil, o llega como scrap de producción de una gigafábrica, se tritura, y ese ensamblaje se convierte en una mezcla compleja que hay que separar para poder recuperar cada material por separado.
Tras el triturado, una LIB se divide en dos fracciones:
Fracción sólida
- Plásticos: plásticos rígidos de la carcasa y láminas separadoras finas de polímero
- Cobre y aluminio: las láminas colectoras de corriente
- Metales férreos: carcasas y piezas estructurales
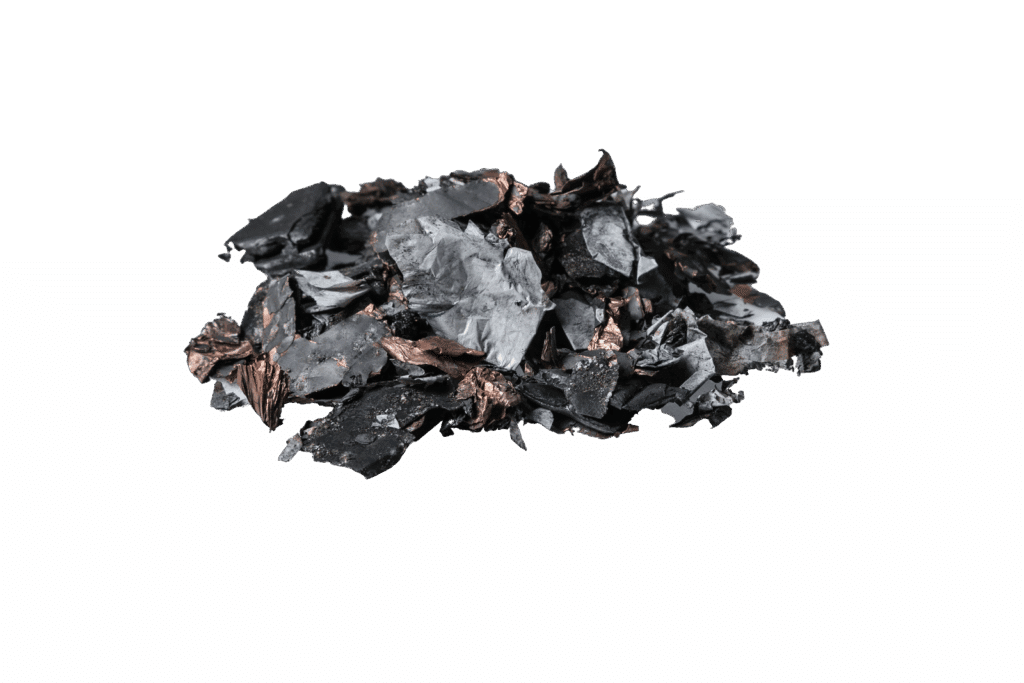
- Black mass (masa negra): la fracción más valiosa: un polvo fino y oscuro que combina grafito (del ánodo) con óxidos metálicos ricos en cobalto, níquel, manganeso y litio (del cátodo)
Fracción líquida
- El electrolito: una mezcla de disolventes orgánicos que debe eliminarse antes de cualquier procesamiento posterior

¿Qué es el electrolito y para qué sirve?
El electrolito es el medio que transporta los iones de litio de un lado a otro, entre el ánodo y el cátodo, cada vez que la batería se carga y se descarga: es lo que hace funcionar la celda. En una LIB suele ser una sal de litio (con mayor frecuencia LiPF₆) disuelta en una mezcla de disolventes de carbonato orgánicos como el carbonato de etileno (EC), el carbonato de etilo y metilo (EMC) y el carbonato de dimetilo (DMC). Esos mismos disolventes son volátiles, inflamables y, si se manipulan de forma inadecuada durante el reciclaje, suponen un verdadero riesgo de seguridad y de emisiones. Precisamente por eso, su extracción y recuperación constituyen una primera etapa crítica.
¿Por qué reciclar las baterías de iones de litio?
Cada año más baterías llegan al fin de su vida útil, impulsadas por los vehículos eléctricos, el almacenamiento de energía y el scrap de producción de las gigafábricas. Cada una es a la vez un peligro que gestionar y un recurso que recuperar.
- Medioambiente y seguridad
Las baterías usadas no deben ir al vertedero ni a la incineración: sus electrolitos son volátiles e inflamables, y las celdas mal manipuladas presentan riesgos de incendio y de emisiones. El reciclaje neutraliza estos peligros en una etapa industrial controlada.
- Materias primas críticas
El cobalto, el níquel, el litio y el grafito que contiene cada batería son materiales estratégicos, en gran parte importados. Recuperarlos crea una fuente local y secundaria, que alivia la presión sobre la minería y refuerza la resiliencia de la cadena de suministro.
- Regulación
El Reglamento de Baterías de la UE (2023/1542) fija objetivos de recuperación del 50 % para el litio en 2027 y del 80 % en 2031, y del 90 % para el cobalto, el cobre y el níquel en 2027, hasta el 95 % en 2031, además de requisitos de contenido reciclado a partir de 2031. Cumplirlos de forma eficiente es hoy una restricción comercial directa para los recicladores.
Históricamente, los procesos pirometalúrgicos han sido el método preferido para reciclar las baterías al fin de su vida útil (EoL). El proceso pirometalúrgico consiste en tratar las baterías al fin de su vida útil a altas temperaturas para quemar los componentes orgánicos de la matriz y recuperar únicamente los metales de alto punto de ebullición. Sin embargo, la industria busca actualmente procesos más eficientes a nivel atómico y menos intensivos en energía. Como resultado, han surgido procesos alternativos, basados en una etapa de pretratamiento seguida de un proceso hidrometalúrgico.
¿Cuáles son las distintas etapas del proceso de reciclaje?
El pretratamiento es la fase inicial del reciclaje de LIB. Su objetivo es recuperar las fracciones que no entran en el proceso hidrometalúrgico (plásticos, cobre, metales férreos y no férreos, electrolito orgánico) y preparar una black mass para su posterior procesamiento hidrometalúrgico. Suele constar de las siguientes etapas:
- Triturado: las LIB se trituran para descomponerlas en sus componentes.
- Extracción de los disolventes del electrolito (a veces llamada «secado», «desvolatilización», «stripping» o «evaporación»): el electrolito orgánico, compuesto por disolventes inflamables y volátiles, se evapora (y se recupera por condensación) para garantizar la seguridad de las etapas de procesamiento posteriores.
- Clasificación de materiales: una vez triturados, los materiales se clasifican en distintas corrientes. Se obtiene un polvo fino conocido como «black mass», que contiene grafito y óxidos metálicos valiosos como cobalto, níquel, manganeso y litio. Además, se separa una fracción gruesa formada por separadores de plástico, láminas de cobre, aluminio y materiales férreos para su posterior recuperación.
¿Qué sistemas hay disponibles en el mercado?
Hoy se utilizan dos familias de equipos para tratar el electrolito de las baterías trituradas.

Hornos de alta temperatura (vía pirometalúrgica)
Como se ha descrito antes, tratan el material a alta temperatura y queman los componentes orgánicos. Recuperan los metales de alto punto de ebullición, pero el electrolito, el grafito y el litio se pierden en el proceso, y la demanda de energía es elevada.
Evaporadores de vacío discontinuos (o «secadores»)
Este es el enfoque que se ha convertido en el estándar del mercado para la etapa dedicada de extracción de disolventes. Como la matriz triturada contiene plásticos que se reblandecen a temperatura moderada, estos sistemas funcionan en vacío: reducir la presión reduce los puntos de ebullición de los disolventes, de modo que estos pueden evaporarse sin alcanzar una temperatura que dañaría el material. Existen en configuraciones horizontal y vertical, que se diferencian principalmente en cómo se contiene y se agita el material.
En la práctica, sin embargo, este enfoque discontinuo y en vacío conlleva algunas limitaciones estructurales:
- Funcionamiento discontinuo. Trabajar en lotes sucesivos alarga los tiempos de ciclo y dificulta la sincronización con las etapas continuas de triturado y clasificación que lo rodean.
- Ciclos largos, caudal limitado. Calentar un lecho de material profundo a través de la pared del recipiente es lento; los ciclos pueden durar varias horas, lo que limita el caudal que puede aportar una sola unidad.
- Polvo fino en vacío. Cargar y descargar un material fino y polvoriento que contiene piezas más grandes, como partes metálicas, fragmentos de plástico y otros restos de varios centímetros, manteniendo un sellado de vacío estanco, es exigente a nivel operativo y tiende a generar un mantenimiento frecuente.
Estas son precisamente las limitaciones que un evaporador continuo está diseñado para eliminar, y es aquí donde el enfoque de Revtech marca la diferencia.
¿Por qué elegir Revtech para sus proyectos de pretratamiento de LIB?
Revtech se ha asociado con un actor destacado de la industria del reciclaje para codesarrollar y comercializar uno de los pocos procesos de pretratamiento totalmente continuos, que abarca toda la secuencia desde el triturado hasta la clasificación, y permite un funcionamiento fluido, fiable y optimizado.
Cómo funciona el evaporador continuo de electrolito de Revtech
En lugar de tratar el material lote a lote, un evaporador Revtech lo alimenta de forma continua en una espiral calefactada, donde una vibración suave lo hace avanzar en una capa fina y uniforme. Esa capa fina es la clave: proporciona una transferencia de calor excelente y uniforme en todo el flujo, y mantiene el tratamiento constante y reproducible de principio a fin.
Se controlan entonces con gran precisión dos parámetros:
- la temperatura de la espiral se supervisa y corrige en tiempo real (con una precisión de ±1 °C)
- el material avanza en flujo pistón (sin zonas muertas), de modo que cada partícula experimenta el mismo tiempo de residencia, bien definido (con una precisión de ±1 minuto).
Esto es también lo que permite al sistema extraer el electrolito sin vacío.
En lugar de reducir los puntos de ebullición de los disolventes tirando de un vacío, Revtech hace circular un gas inerte por la espiral: el gas arrastra los disolventes evaporados y reduce su presión parcial, de modo que incluso los disolventes de mayor punto de ebullición se desprenden a una temperatura que sigue siendo segura para los plásticos de la matriz. Puntos de inyección y de extracción de gas repartidos a lo largo del reactor mantienen esta atmósfera inerte y el proceso bajo control preciso en todo momento.
Este mismo entorno controlado e inerte mantiene la química bajo control: mantener la temperatura adecuada y evacuar los vapores de forma constante ayuda a limitar la formación de HF, un producto de degradación bien conocido asociado al LiPF₆, y la corriente de gas extraída se trata aguas abajo. Y como los disolventes se extraen y se condensan en lugar de quemarse, el electrolito se recupera con una calidad que permite su revalorización, transformando un peligro que eliminar en una corriente que merece la pena recuperar.
Principales ventajas del evaporador Revtech
- Continuo, no discontinuo. El proceso se integra sin problemas entre el triturado y la clasificación, sin secuenciación por lotes que gestionar, y un solo sistema maneja caudales de hasta 2 t/h.
- Producción homogénea. Un tratamiento homogéneo y reproducible garantiza una calidad de black mass constante, lote tras lote.
- Electrolito revalorizado, no perdido. Los disolventes se recuperan por condensación en lugar de destruirse, lo que abre una corriente aprovechable en vez de un residuo que tratar.
- Probado y de bajo mantenimiento. La tecnología cuenta con más de 25 años de referencias industriales, una larga vida útil y un diseño pensado para un funcionamiento fiable y de bajo mantenimiento.
- Flexible. Se adapta a las distintas químicas de baterías y tanto a las corrientes de scrap de producción como a las de fin de vida útil.
- Compacto y llave en mano. Una superficie ocupada reducida, incluso cuando se necesitan varias líneas para caudales mayores, y un enfoque llave en mano para una instalación y puesta en marcha rápidas.
Una alternativa continua a los secadores de vacío discontinuos
La misma tecnología continua y vibratoria impulsa también nuestro calcinador continuo, una alternativa precisa a los hornos rotativos para polvos químicos.
Cuéntenos su proyecto para organizar un ensayo en la línea piloto.
| Secador de vacío | Evaporador continuo Revtech | |
|---|---|---|
| Modo de funcionamiento | Generalmente discontinuo (batch) | Continuo |
| Ciclo / tiempo de residencia | Varias horas por ciclo | Tiempo de residencia < 30 min |
| Caudal por unidad | Limitado por la lenta transferencia de calor a través de un lecho profundo | Hasta 2 t/h en una sola línea |
| Integración en la línea | Secuenciación por lotes entre etapas continuas | Se inserta de forma continua entre triturado y clasificación |
| Extracción de disolventes | En vacío, para reducir el punto de ebullición de los disolventes | Stripping con gas inerte, sin vacío |
| Consumo de N₂ | Bajo consumo de N₂ | Consumo de N₂ algo mayor, debido al flujo continuo de N₂ |
| Control del proceso | Depende del lecho y del recipiente | Temperatura en tiempo real (±1 °C), tiempo de residencia uniforme (±1 min) |
| CAPEX | Aumento significativo del CAPEX al escalar, por la paralelización de las líneas de producción | Aumento no lineal del CAPEX con el caudal |
| Superficie ocupada | Gran superficie ocupada: equipos sobredimensionados para mantener el caudal en modo discontinuo | Diseño compacto gracias a la geometría del reactor; superficie no afectada por el caudal |
| Vida útil del equipo | Un bajo caudal de nitrógeno provoca una alta concentración de HF, que puede acortar la vida útil del equipo | Baja concentración de HF gracias a la dilución en el flujo continuo de nitrógeno, vida útil prolongada |
| Mantenimiento | Elevadas necesidades de mantenimiento, por las exigencias de estanqueidad al vacío | Bajo mantenimiento; más de 25 años de referencias industriales |
Todo sobre el proceso de pretratamiento de LIB
¿Cuál es el contenido inicial máximo de disolvente que puede tratar un evaporador Revtech?
La tecnología Revtech es flexible y está diseñada para adaptarse tanto a las corrientes de scrap de producción como a las de fin de vida útil. Algunas corrientes, en particular las procedentes de scrap de producción, pueden contener hasta un 20 % en peso de disolventes orgánicos y pueden tratarse eficazmente con el evaporador Revtech.
¿Puede el proceso Revtech tratar una corriente de triturado de baterías producida por triturado húmedo?
el contenido de agua libre siga permitiendo transportar el material por el sistema vibratorio. El caudal disminuye a medida que aumenta la humedad, ya que más energía se destina a evaporar el agua; por eso, para corrientes muy húmedas recomendamos una etapa previa de deshidratación mecánica (centrífuga, filtro prensa).
¿Hasta qué caudal de material puede utilizarse la tecnología Revtech como secador?
Una sola línea maneja hasta 2 t/h. Se alcanzan capacidades mayores haciendo funcionar varias líneas en paralelo.
¿Qué nivel de disolvente residual puede alcanzarse?
Es ajustable. El equipo (normalmente la longitud de la espiral) se dimensiona en función de su objetivo. En su configuración estándar, la tecnología alcanza contenidos de disolvente residual de hasta un 1 % en peso para las corrientes de fin de vida útil y un 3 % en peso para el scrap de producción.
¿Qué tiempo de residencia puede alcanzarse con un Revtech?
Normalmente de 15 a 30 minutos en la configuración estándar, y puede ampliarse alargando la espiral o colocando espirales en serie. Como el material forma un lecho muy fino, el tiempo de residencia es mucho más corto que en los sistemas convencionales, por lo que las comparaciones directas entre tecnologías no siempre son significativas.
¿Disponen de referencias de operación en la industria?
El reciclaje de LIB es aún un mercado emergente, por lo que todavía no pueden divulgarse referencias a escala industrial. No obstante, la tecnología puede demostrarse en una línea piloto dedicada, en las instalaciones de nuestro socio en Francia: un proceso de pretratamiento totalmente continuo (triturado, evaporación, clasificación) dimensionado para 1 t/h.
¿Cómo puedo saber si mi proceso es adecuado y evaluar su rendimiento?
Probar antes de comprometerse con una nueva tecnología es importante. Junto con nuestro socio, hemos puesto en marcha una unidad piloto donde su corriente puede procesarse en condiciones representativas, con el acompañamiento completo de ambos equipos y opciones adicionales como el análisis de gases en línea. Nuestro experto de proceso también puede facilitar estimaciones preliminares de CAPEX y OPEX para una línea industrial a partir de su caso.
¿Ofrecen servicios más allá del suministro del equipo?
Sí. Para el evaporador en sí, ofrecemos un paquete llave en mano: diseño e ingeniería, montaje, pruebas de aceptación en fábrica (FAT), y a continuación desmontaje y preparación para el envío. El transporte, la supervisión de la instalación, la puesta en marcha, el arranque y la formación de operadores están disponibles bajo petición. Y si necesita una línea de pretratamiento completa (triturado, evaporación, clasificación) en lugar del evaporador solo, nuestro socio integrador gestiona la integración completa: conexiones entre etapas, servicios auxiliares, y diseño y suministro del tratamiento de gases.


